- 产品名称: 多工位锻造模具
- 适合产品:
- 适合机床:
- 机床要求:
- 适合工艺:
- 机械手配置:
- 生产效率:


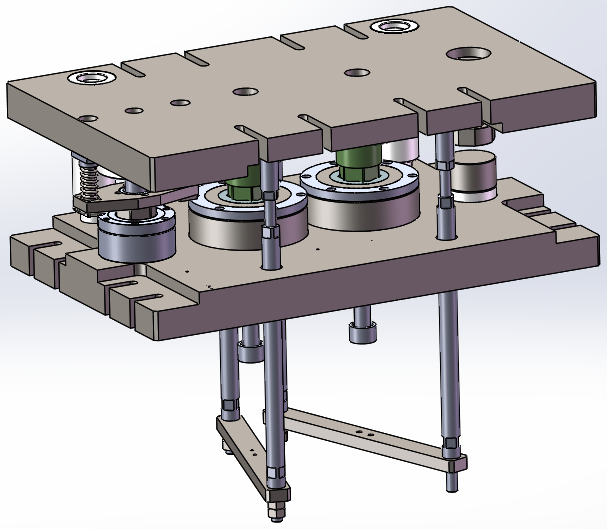
三工位模芯布置,导柱导套导向,按压机吨位与锻件图定制
多工位锻造模具结构示意
多工位锻造模具为轴承套圈、螺母、齿轮等产品的多工位自动化锻造设计、制造。模具在一副模架上布置多个工位,与冲床/压力机及锻压机械手配套,使坯料在一次装夹中依次完成微扁、成型、切底、冲孔、整径等工序,减少重复加热与人工转序。
| 部件 | 作用 |
|---|---|
| 上模座/下模座 | 安装各工位模芯与镶块,承受锻造载荷并保证模具刚性 |
| 导柱导套 | 保证上下模对中导向,提高锻件同轴度与模具寿命 |
| 多工位模芯/镶块 | 按微扁、成型、切底、冲孔等工序布置,可单独更换 |
| 压料/退料板 | 压紧坯料并辅助锻件脱模 |
| 顶出机构 | 把锻件从模腔内顶出,便于机械手取件 |